01
Erreur d'usinage
Rattrapez une cote trop faible sans refaire la pièce.
Service 02 — Rechargement
On recharge la matière.
Erreur d'usinage, cote à rattraper, usure à combler : le laser redépose exactement la matière manquante, sans déformation et avec une reprise d'usinage minimale.
Le procédé
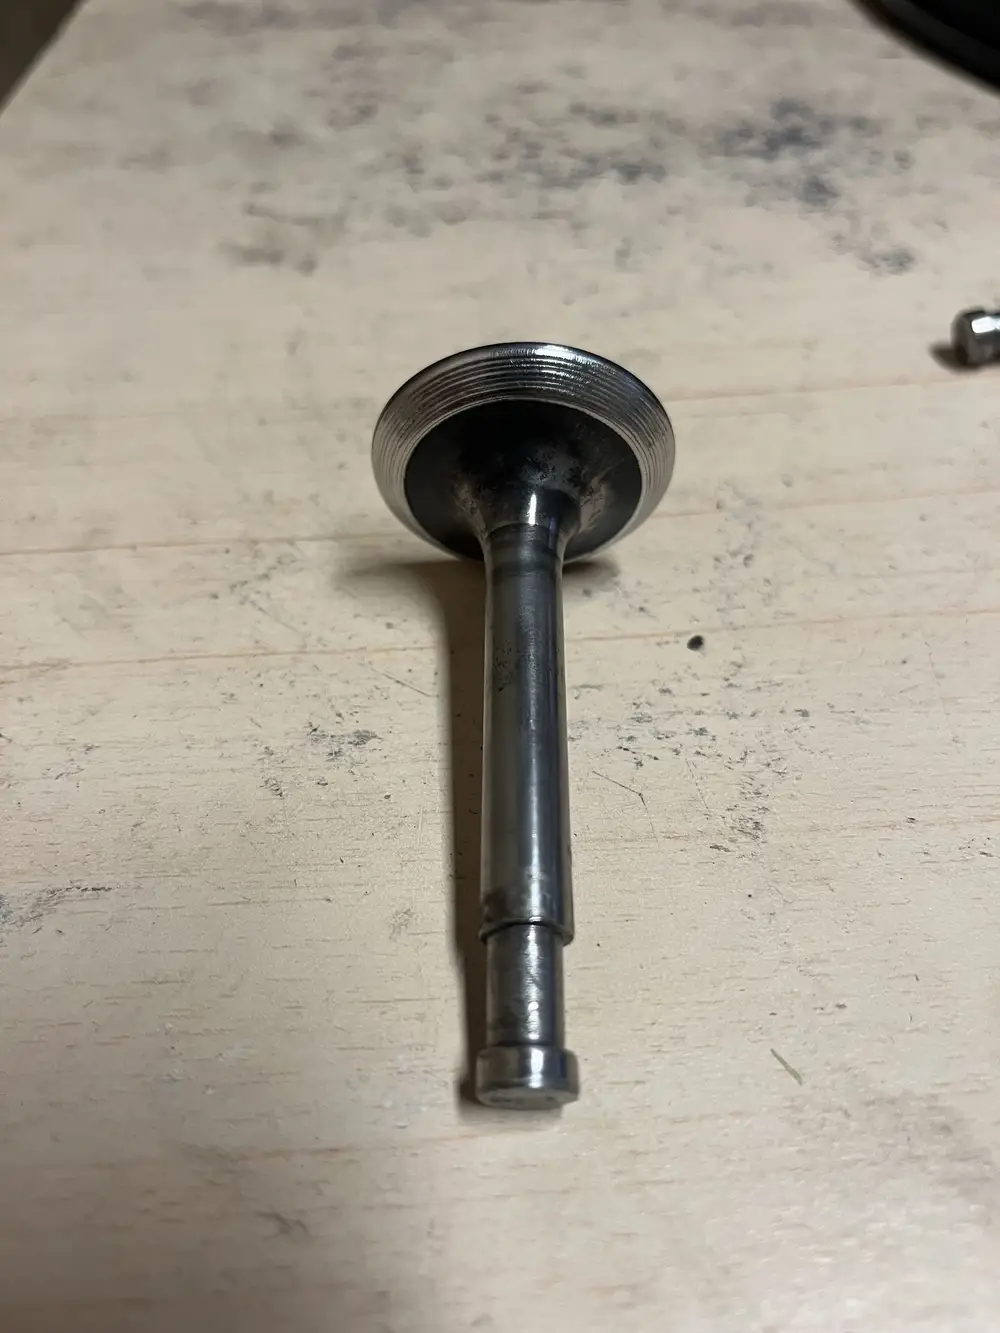
Le rechargement laser — on parle aussi de recharge laser — consiste à redéposer du métal là où il en manque. Un fil d'apport est fondu par le faisceau et se lie au métal de la pièce ; le volume se reconstruit ainsi, couche après couche, avec une légère surépaisseur. La zone est ensuite reprise en usinage ou en finition pour retrouver la cote et l'état de surface voulus.
Parce que l'apport de chaleur reste très localisé, la pièce ne se déforme pas : on recharge une portée, une arête ou un logement sans toucher au reste — y compris sur une pièce finie ou traitée. Pour les outillages de production — moules, empreintes, poinçons — voir aussi la soudure laser pour la plasturgie.
Compatibilité
Le rechargement laser s'adapte à une large gamme de matériaux, y compris les alliages les plus techniques — avec un métal d'apport choisi selon votre pièce.
Le choix du fil d'apport est déterminant : il conditionne la dureté du dépôt, sa capacité à être ré-usiné et sa tenue dans le temps. C'est l'un des points que nous validons au diagnostic, avant tout chiffrage.
Rattrapez une cote trop faible sans refaire la pièce.
Reconstruisez les portées, arbres et logements usés.
Adaptez une pièce existante à un nouveau besoin.
Redonnez ses contours à une pièce ébréchée.
La méthode
Nature du métal, zone à reconstruire, cote visée : nous validons la faisabilité et choisissons le fil d'apport. Devis gratuit.
La zone à recharger est nettoyée et préparée pour que le dépôt se lie parfaitement au métal de la pièce.
Sous binoculaire, le métal d'apport est déposé point par point, en couches successives, jusqu'au volume nécessaire.
Vérification du dépôt, puis restitution à l'atelier de Plescop ou par colis, prête pour la reprise d'usinage.
Pourquoi le laser ?
Recharger à l'arc (TIG, MIG) apporte beaucoup de matière vite — mais aussi beaucoup de chaleur. Sur une pièce usinée, cela signifie déformation, contraintes internes et une reprise d'usinage importante. Le laser dépose de fines couches successives avec un apport thermique minimal : la géométrie d'origine est préservée et la reprise se limite souvent à quelques dixièmes.
C'est le procédé de référence pour les moules d'injection — plan de joint, arêtes d'empreinte, portées — comme pour les arbres, portées de roulement et outillages de précision. Si la pièce est cassée ou fissurée, le rechargement se combine avec une réparation laser dans la même intervention.
Le résultat en images ? L'avant/après d'une soupape rechargée est sur la page d'accueil, et d'autres exemples dans la galerie.
Réalisations
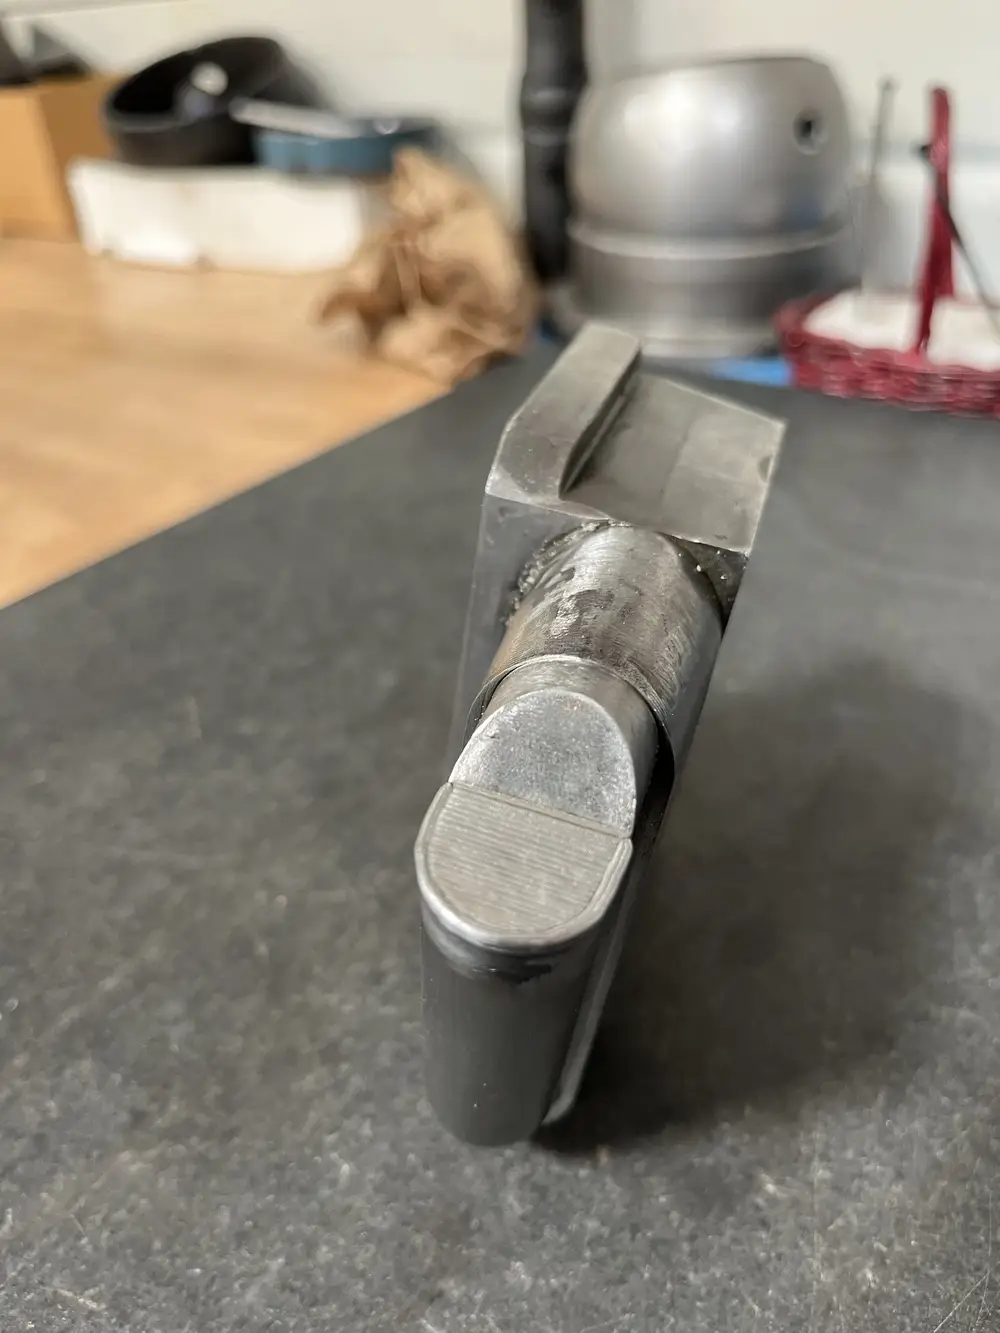
Portées d'arbre, axe cannelé, poussoir : des pièces mécaniques rechargées au laser puis usinées à la cote d'origine. Voir aussi les secteurs que nous servons.
Décrivez votre pièce et le résultat attendu. Devis gratuit et sans engagement.
Nous contacterou appelez l'atelier : 07 66 27 67 09