Spécialité — Plasturgie
Réparation de moules d'injection par soudure laser
L'empreinte repart en production, pas à la refonte.
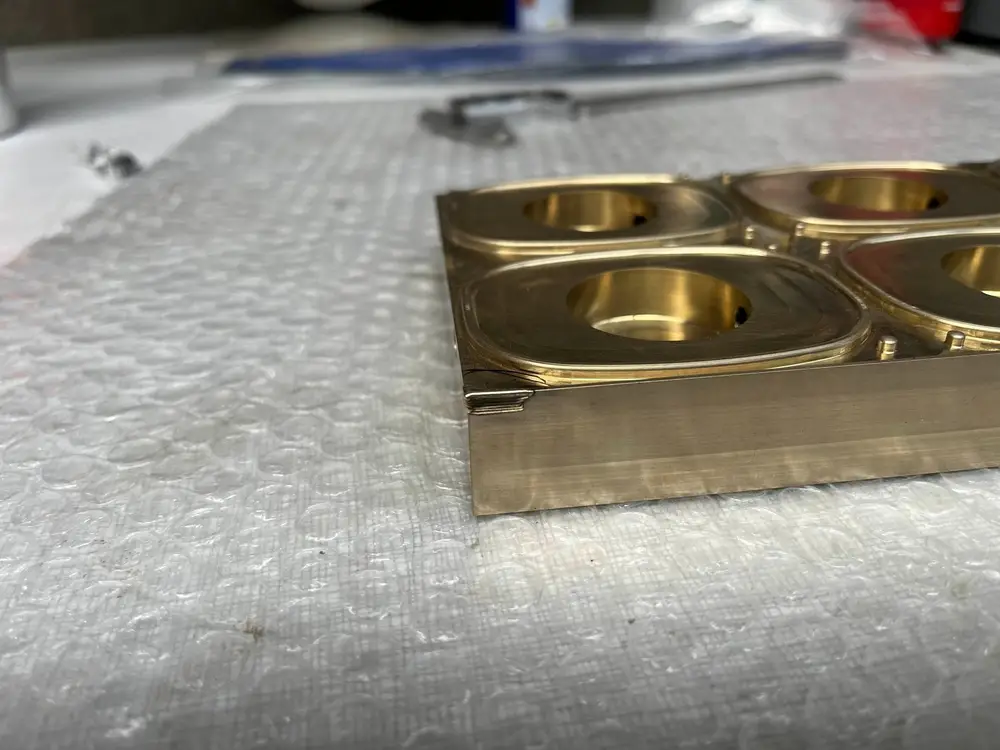
Un moule immobilisé, c'est une presse à l'arrêt. La micro-soudure laser reprend plan de joint, arêtes et cotes directement sur l'acier traité, sans déformation — pour une remise en production rapide.
Interventions
Ce que nous reprenons sur un moule
- 01
Plan de joint
Matage, coups, marques de fermeture : reprise locale sans toucher au reste du plan.
- 02
Arêtes d'empreinte
Arêtes ébréchées ou émoussées reconstruites au fil, prêtes pour la reprise de finition.
- 03
Rattrapage de cote
Erreur d'usinage ou d'ajustage : la matière est redéposée exactement où il en manque.
- 04
Usure de frottement
Portées, broches, coulisseaux et éjecteurs marqués par les cycles répétés.
- 05
Modification d'empreinte
Combler une gravure ou ajuster une forme après évolution de la pièce injectée.
- 06
Outillages associés
Poinçons, matrices, outils de découpe et de reprise liés à votre production.
Le bon procédé
Pourquoi le laser s'impose sur un acier de moule
Les aciers à moules — nuances usuelles type 1.2343/1.2344, 1.2311/1.2312 ou inox de moule — sont durs, traités, et n'aiment pas la chaleur. Recharger à l'arc impose souvent préchauffage et détensionnement, avec un risque réel de fissuration, de points durs et de déformation de l'empreinte. Autant de raisons qui condamnaient hier certaines reprises au re-usinage complet.
Le laser YAG dépose le métal d'apport sur quelques dixièmes de millimètre, avec une zone affectée thermiquement minime : l'empreinte ne bouge pas, le dépôt reste usinable et polissable, et l'intervention se limite strictement à la zone endommagée — sans démonter ce qui n'a pas besoin de l'être. C'est aujourd'hui le procédé de référence des moulistes pour la réparation et le rechargement d'outillages de précision.
Un exemple du niveau de précision obtenu — le rechargement d'une soupape, avant/après — est visible sur la page d'accueil, et d'autres réalisations dans la galerie.
La méthode
De la photo au moule remonté
- ÉTAPE 01
Photos & devis
Envoyez des photos de la zone endommagée avec les cotes concernées : réponse et devis gratuits sous 24-48 h.
- ÉTAPE 02
Envoi ou dépôt
Expédiez le moule ou l'élément démonté par transporteur, ou déposez-le à l'atelier de Plescop, près de Vannes.
- ÉTAPE 03
Soudure laser
Dépôt localisé sous binoculaire, avec un fil d'apport adapté à la nuance et à la dureté de votre acier.
- ÉTAPE 04
Contrôle & retour
Vérification du dépôt, puis retour rapide pour la reprise de finition chez vous ou chez votre mouliste.
Nous travaillons pour les plasturgistes et moulistes de Bretagne, des Pays de la Loire et du Grand Ouest (Vannes, Lorient, Rennes, Nantes…) — et de toute la France : le moule voyage par colis, ou nous nous déplaçons. Voir aussi notre page soudure laser pour la plasturgie et les secteurs que nous servons.
Un moule immobilisé ?
Envoyez les photos de la zone et les cotes : devis gratuit sous 24-48 h, remise en production rapide.
Nous contacterou appelez l'atelier : 07 66 27 67 09